Что такое пескоструйная обработка
Термины, классификация, принцип, проблемы
Основные термины
Пескоструйная обработка (металла, железобетона, дерева) — это один из способов обработки поверхностей, с целью придания заданных свойств: матовости и шероховатости (профиля определенной глубины), чистоты (очистка от ржавчины, окалины, старой краски, масел и др.), проявления текстуры и фактуры обрабатываемой поверхности, искусственного старения поверхности в дизайнерских целях.
Пескоструйная очистка — наиболее часто употребляемый термин. Более правильно этот этап в АКЗ называется абразивоструйная обработка, поскольку в качестве абразивного материала сейчас выступает не столько песок, сколько другие, более специализированные и безопасные виды абразива.
Адгезия — сила сцепления итогового покрытия с защищаемой поверхностью на молекулярном уровне. Адгезия во многом зависит от чистоты поверхности и профиля поверхности.
Профиль поверхности (рельеф, перепад неровностей) меняется в зависимости от применяемого вида и фракции абразива. Если абразив мягкий и мелкий — профиль может оказаться недостаточным для хорошей адгезии — краска будет отслаиваться вскоре после высыхания. Если абразив слишком крупный — профиль получим глубокий, адгезия будет хорошая, но потребуется слишком много ЛКМ, для того, чтобы закрыть все неровности профиля и создать необходимый слой. А большой слой — это перерасход ЛКМ, и вспучивание слоя, преждевременное отслоение покрытия.
Классификация
Условно, абразивную обработку можно разделить следующим образом:
- Декоративная обработка
- Подготовка поверхности
Для целей декоративной обработки — стекла, дерева, мрамора — часто применяют маломощные аппараты эжекторного либо напорного принципов работы, в качестве абразива применяются сода, гранатовый песок, кварцевый песок.
При подготовке больших поверхностей металла, дерева для дальнейших работ по нанесению защитных и декоративных покрытий применяют мощные аппараты напорного типа. В качестве абразива выступают: купершлак, никельшлак, дробь литая и колотая, стеклянные шарики, корунд, гранатовый песок, пластиковые частицы, сода, крахмал и другие.
Абразивные устройства можно классифицировать следующим образом:- абразивоструйные аппараты
- абразивостуйные (дробеструйные) камеры.
Каталог абразивоструйных аппаратов.
Качественная подготовка поверхности — важный этап работ, залог того, что защитное покрытие будет выполнять свою функцию в течение расчетного срока. Каким бы качественным и дорогим ни был лакокрасочный материал (ЛКМ), если его нанести на плохо подготовленную поверхность — такая защита продержится недолго и не защитит поверхность, либо, не удалённая коррозия будет разрастаться под слоем краски.
Песок в качестве абразива не дает хорошей чистоты, поскольку песчаная пыль забивается в неровности поверхности и резко снижает адгезию. Если пытаться обеспылить поверхность путем смывания пыли водой — потребуется время на высыхание поверхности, и, даже за короткий срок, в присутствии воды происходит окисление металлической поверхности. Можно добавить в воду ингибиторы коррозии.. Но зачем такие сложности, если можно изначально взять абразив, обладающий низкой способностью к запылению?
В антикоррозионной сфере ЛКМ — зачастую самая затратная часть сметы. Недостаточный слой ЛКМ, как и его перерасход, могут обойтись очень дорого. К примеру, малая толщина покрытия не обеспечит гарантийного срока защиты и придётся всё переделывать, начиная с этапа очистки. Излишняя толщина слоя — это перерасход ЛКМ и также может приводить к досрочному разрушению покрытия. Поэтому так важно правильно выбрать технику, абразив, изучить технологии очистки и нанесения, контролировать процесс и результат на каждом этапе.
Принцип абразивоструйного метода
Абразивоструйный метод обработки основан на использовании высокой кинетической энергии высокоскоростного (90–263 м/с) потока твердых абразивных частиц. Эта энергия придаётся частицам при помощи высокоскоростного воздушного потока сжатого воздуха, создаваемого производительным компрессором, желательно винтовым. Сжатый воздух смешивается с абразивом, давление газа-носителя (сжатого воздуха) преобразуется в кинетическую энергию. При соударении с поверхностью, кинетическая энергия частиц абразива преобразуется:
- частично в энергию деформации,
- частично тратится на нагрев,
- частично преобразуется в звуковые волны.
Для оценки эффективности абразивоструйной обработки часто используются следующие три параметра:
- Качество чистовой обработки поверхности
- Скорость удаления материала (MRR)
- Срок службы сопла
Применимость метода определяется качеством чистовой обработки поверхности.
Производительность определяется скоростью удаления материала.
Срок службы сопла (или интенсивность его износа) — еще один важный контролируемый параметр, поскольку изношенное сопло при несвоевременной замене может ухудшить качество поверхности. Этот фактор также влияет на общую стоимость обработки, так как сопла имеют малый ресурс, а сами они отличаются высокой стоимостью.
Для количественной оценки и определения массового расхода абразива используется понятие соотношение компонентов смеси (MR). Это соотношение представляет собой частное от деления массового расхода абразива на массовый расход воздуха-носителя. Сначала, по мере увеличения MR, MRR растет, а затем, достигнув максимума при определенном оптимальном значении, MRR снижается.
Частицы меньшего размера позволяют получить более гладкую поверхность, однако они замедляют MRR, снижая производительность. Частицы крупного размера могут вызывать проблемы в системе подачи на этапах смешивания и прохождения сопла. При повышении содержании влаги в абразиве или в сжатом воздухе, увеличение MR может привести к засорению сопла. Средний размер зерна абразивных материалов в АКЗ составляет порядка 900 микрометров. Более мелкое зерно используется для свиппинга. Более крупные зерна применяются при работе с твердыми или трудно удаляемыми загрязнениями.Для успешного применения процесса и достижения желаемого результата важно понимать многочисленные параметры и их влияние на эффективность обработки.
Факторы, связанные с абразивом
- Тип абразивных частиц — мягкие абразивы склонны к разрушению при ударе о поверхность заготовки, тогда как более твердые абразивы позволяют обеспечить более высокую скорость съема материала (MRR).
- Форма абразива — частицы неправильной формы с острыми краями способствуют увеличению скорости съема материала.
- Размер абразивного зерна — более крупные частицы образуют более глубокие углубления (что ведет к более высокой скорости съема материала), в то время как более мелкие частицы обеспечивают более высокое качество чистовой обработки поверхности, но меньшую скорость съема материала.
- Разброс размеров зерен — Чем меньше разброс диаметров частиц в общей массе, тем выше качество поверхности и точность прогнозирования скорости съема материала.
- Давление газа — более высокое давление газа обеспечивает более высокую скорость струи и, как следствие, более высокую скорость съема материала.
- Расход газа — влияет на соотношение компонентов в смеси; максимальная скорость съема материала достигается при оптимальном значении этого соотношения.
- Содержание влаги — поскольку используется высокое давление, содержащийся в газе пар может конденсироваться в капли воды; они способны захватывать частицы абразива и склеивать их в более крупные конгломераты.
- Внутренний диаметр сопла — при неизменном давлении газа и соотношении компонентов смеси увеличение внутреннего диаметра сопла приводит к снижению скорости струи. В результате неправильно подобранный диаметр струи будет снижать скорость удаления материала (MRR) и качество поверхности.
- Износ сопла — в процессе эксплуатации диаметр сопла увеличивается.
- Материал сопла — материал сопла существенно влияет на срок его службы (интенсивность износа).
Факторы, связанные с абразивной струей
- Скорость струи — более высокая скорость струи обеспечивает более интенсивную эрозию, однако требует высокого давления газа-носителя - конструкция установки должна выдерживать такое давление без потери герметичности.
- Диаметр струи — определяется внутренним диаметром сопла и расстоянием от сопла до обрабатываемой поверхности (дистанцией обработки). При большем диаметре струи эрозия материала происходит на увеличенной площади, однако точность и эффективность может снизиться.
Факторы, связанные с параметрами процесса
- Соотношение компонентов смеси — оказывает значительное влияние на скорость удаления материала (MRR) и глубину обработки (качество поверхности). Оптимальное повышение этого показателя позволяет улучшить результаты.
- Расход абразива — расход абразива прямо пропорционален скорости удаления материала (MRR).
- Расстояние от сопла до поверхности (SOD) — при увеличении этого расстояния диаметр струи возрастает из-за ее расширения. В результате скорость струи падает, а сама струя становится шире. С другой стороны, слишком малое расстояние не обеспечивает достаточного зазора для выхода отработанных частиц абразива из зоны обработки.
- Угол атаки — угол между обрабатываемой поверхностью и осью струи. На основе данных о материале заготовки и ряде других факторов многочисленные исследования показывают, что скорость удаления материала (MRR) достигает максимума при угле соударения струи с поверхностью в диапазоне 70°–90°.
Факторы, связанные с материалом заготовки
- Неудовлетворительное состояние рабочей поверхности — наличие зеркально отполированной поверхности из-за возможного отскока абразивных частиц приводит к снижению MRR.
- Неоднородность свойств материала — может стать причиной погрешностей обработки.
- Концентрация напряжений — снижает скорость эрозии и, как следствие, уменьшает MRR.
Охрана труда
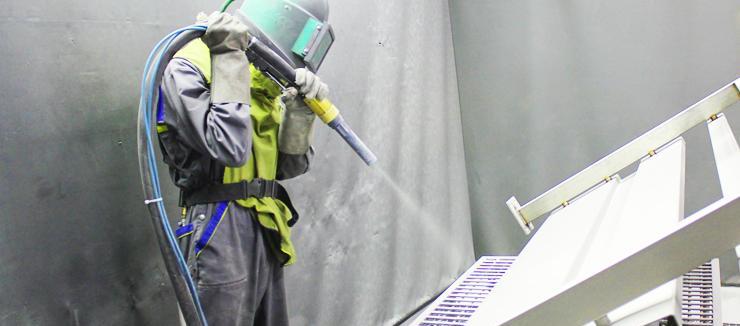
Применение песка в качестве абразива при сухой очистке представляет собой серьезный риск для здоровья: дело в том, что кварцевый песок, при соударении с поверхностью, разбивается в мелкодисперсную пыль (5-10 микрон), которая очень долго находится в воздухе и, попадая в легкие, никогда уже не выводится из организма, накапливается и может вызвать силикоз легких — тяжелую профессиональную болезнь пескоструйщика. Кроме того, кристаллический диоксид кремния в форме кварца признан канцерогенным фактором — повышена смертность от рака легкого у рабочих, подвергающихся ингаляционному воздействию кристаллического оксида кремния. Причём эту пыль не способны полностью отфильтровать ни один респиратор, ни один противогаз. От кварцевой пыли спасает только шлем пескоструйщика, с принудительной подачей очищенного воздуха. Воздух для дыхания оператора в этот шлем подается от специального фильтра-редуктора. Применение песка для сухих абразивоструйных работ запрещено в России с 2003 года.
Upd: Постановление, запрещающее применение сухого песка для очистки отменено Постановлением Правительства Российской Федерации от 08.10.2020 г. № 1631. Однако, это не снимает ответственность работодателя за нарушение условий труда своих работников.